Le protège-dents, qui empêche les fractures ou les pertes de dents pendant le sport, était jusqu'à présent fabriqué au cabinet dentaire en prenant une empreinte à l'alginate, en coulant un modèle en plâtre, puis en thermoformant sous vide une plaque d'EVA (éthylène-acétate de vinyle) sur ce modèle. Depuis deux ans, le scanner intra-oral et l'impression 3D s'invitent dans ce processus de fabrication. Une étude qui a fait fabriquer des protège-dents selon les deux méthodes à des sportifs amateurs, chacun les portant en alternance pendant trois mois, a montré que le temps de prise d'empreinte et l'inconfort avaient diminué, mais que l'ajustement du protège-dents fini ne s'était pas amélioré dans les mêmes proportions. Allant plus loin, des essais visant à imprimer en 3D le matériau du protège-dents lui-même ont montré que la résistance aux chocs variait fortement selon le matériau et le mode d'impression.
Le mode de prise d'empreinte change en premier
La méthode classique consiste à presser de l'alginate dans la bouche pour prendre une empreinte, à couler du plâtre dans cette empreinte pour réaliser un modèle, puis à thermoformer sous vide une plaque d'EVA sur ce modèle pour donner sa forme au protège-dents. De nombreux sportifs se plaignaient, lors de cette étape, de la sensation du matériau d'empreinte glissant vers l'arrière-gorge ou d'une gêne respiratoire. Plus de la moitié des sportifs ayant participé à cette étude et ayant déjà porté un protège-dents ont d'ailleurs répondu avoir utilisé un modèle du commerce, simplement ramolli dans l'eau bouillante puis mordu, sans passer par une empreinte au cabinet dentaire, ce qui laisse penser qu'ils rechignaient à la procédure de prise d'empreinte elle-même.
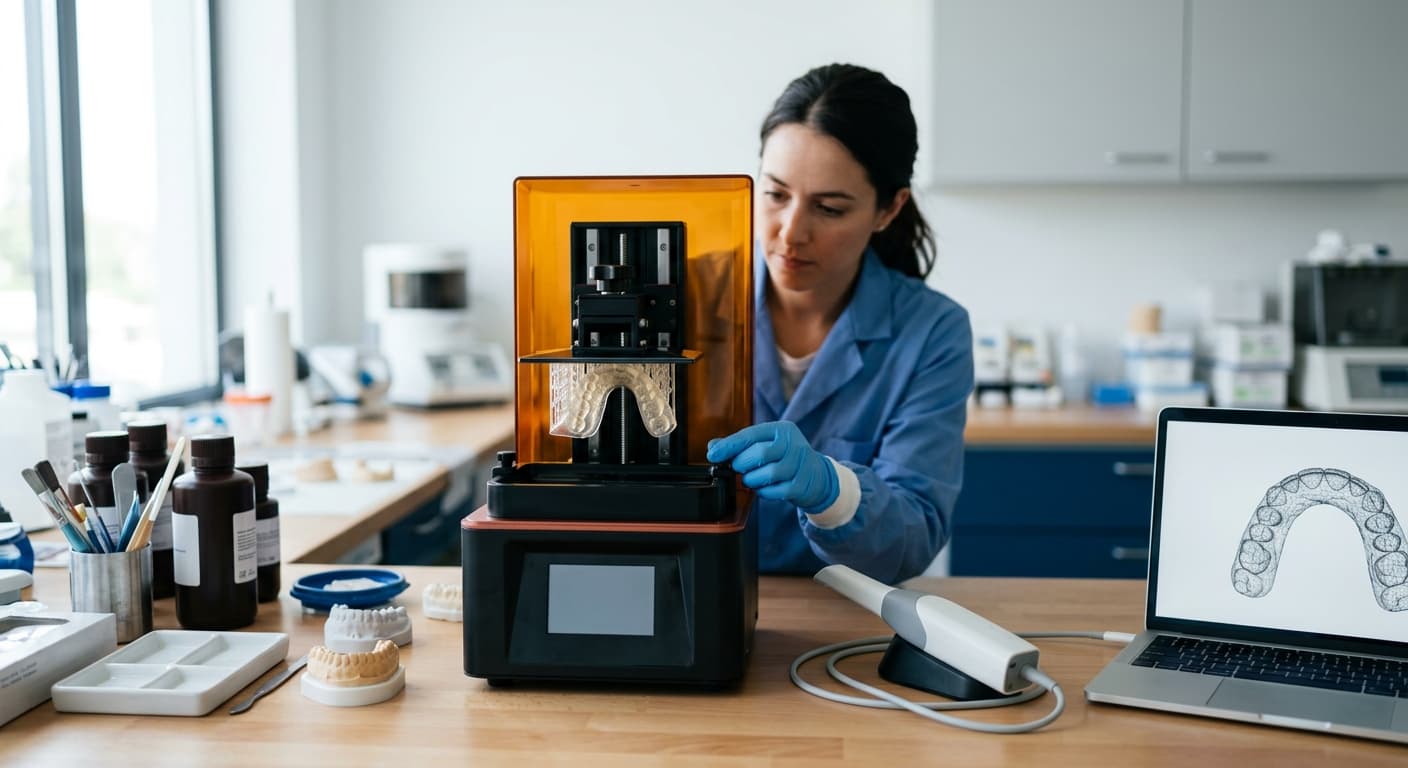
La méthode numérique inverse cet ordre. Un scanner intra-oral capture l'arcade dentaire sous forme de fichier, à partir duquel une imprimante 3D produit un modèle en résine, sur lequel la même plaque d'EVA est ensuite thermoformée pour terminer le protège-dents. Le matériau reste le même EVA ; seule la façon d'obtenir le modèle change. Les sportifs ont rapporté que la prise d'empreinte numérique prenait moins de temps que l'empreinte manuelle (5 minutes 46 secondes contre 10 minutes 5 secondes) et qu'elle réduisait la sensation d'oppression, l'anxiété, les nausées, la gêne respiratoire et le mauvais goût. La douleur ne différait pas entre les deux méthodes.
Mais la comparaison des protège-dents finis a inversé la tendance. Davantage de sportifs ont jugé que le protège-dents issu du modèle manuel s'ajustait mieux, et celui issu du modèle numérique présentait un espace plus important entre l'intérieur de l'appareil et les dents. L'inconfort ressenti juste après la mise en bouche était moindre avec la version numérique, mais un renversement est apparu au bout d'une semaine, l'inconfort devenant alors plus marqué du côté numérique. Si la prise d'empreinte elle-même était plus confortable en numérique, la qualité du protège-dents qu'il faut porter pendant plusieurs semaines n'a donc pas encore complètement rattrapé celle obtenue par empreinte manuelle.
Des tentatives pour imprimer le protège-dents lui-même
Des essais visant à imprimer en 3D non plus le modèle mais le matériau du protège-dents lui-même voient également le jour. Deux procédés ont été mis à l'épreuve : la photopolymérisation en cuve (SLA, DLP), qui durcit la résine couche par couche à la lumière, et le dépôt de fil fondu (FDM), qui empile des couches de matériau filamentaire fondu.
Lors d'essais de chute, le protège-dents en EVA thermoformé s'est structurellement effondré dès le premier impact, tandis que les protège-dents en résine imprimée en 3D (Keyguard, Dima) ont conservé leur forme après cinq impacts consécutifs au même endroit. La force transmise après absorption du choc était toutefois plus élevée du côté de l'impression 3D (255 à 299 g d'accélération par seconde). La norme française à laquelle se réfère l'industrie du protège-dents (NF S72-427, moyenne de 230 g et chocs individuels inférieurs à 250 g) n'a été respectée ni par le thermoformage ni par l'impression 3D. Cela signifie que, sur le seul plan de la résistance aux chocs répétés sans rupture, l'impression 3D a l'avantage.
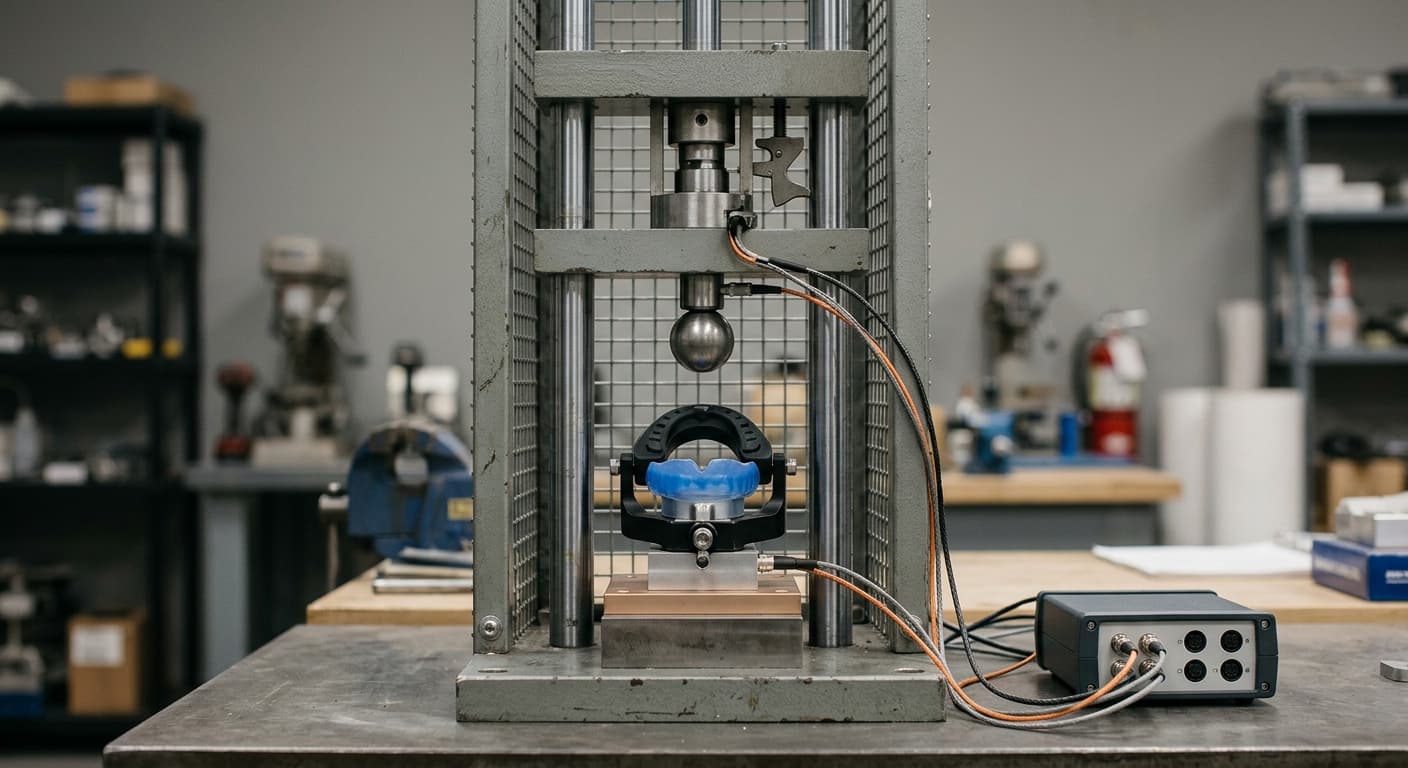
Le matériau et l'angle d'impression influencent également le résultat. Dans un essai en DLP où l'angle d'impression variait de 0 à 50 degrés, l'éprouvette imprimée avec une inclinaison de 10 degrés a transmis la force d'impact la plus faible, et sur la durée la plus longue. Dans un autre essai comparant le FDM et le SLA, le TPU (polyuréthane thermoplastique) imprimé en FDM a montré une meilleure capacité d'absorption des chocs que l'EVA ou la résine SLA dans les mêmes conditions. Des résultats similaires ont été confirmés à plusieurs reprises dans d'autres essais.
Une norme encore hors d'atteinte
En résumé, l'impression 3D a réduit l'inconfort de la prise d'empreinte pour le protège-dents, mais n'a pas encore complètement remplacé la méthode manuelle en matière d'ajustement du protège-dents fini. Côté impression 3D du protège-dents lui-même, aucun matériau ne satisfait encore les normes internationales, mais contrairement au thermoformage qui se brise dès le premier choc, sa capacité à conserver sa forme sous des chocs répétés en fait une alternative potentiellement intéressante sur le plan des coûts pour les jeunes sportifs en croissance qui doivent souvent en changer. Tout comme la fabrication de prothèses dentaires amovibles par impression 3D donne des résultats partagés selon les critères par rapport à la méthode traditionnelle, il est encore trop tôt pour affirmer qu'une méthode l'emporte totalement sur l'autre pour le protège-dents.