틀니는 다 같은 재료로 만드는 것처럼 보이지만 제작 방식에 따라 씹는 힘을 버티는 정도가 다릅니다. 최근 나온 메타분석들을 나란히 놓고 보면 결과가 뚜렷합니다. 컴퓨터로 설계한 뒤 재료 블록을 깎아 만드는 CAD/CAM 밀링 방식이 굽힘강도(씹을 때 휘다가 부러지기까지 버티는 정도)에서 가장 높은 성적을 냈고 액체 레진을 층층이 쌓아 굳히는 3D프린팅 방식은 같은 항목에서 매번 가장 낮은 순위에 머물렀습니다. 틀니를 새로 맞추거나 바꿀 계획이라면 이 차이가 무엇 때문에 생기는지, 어디까지 사실이고 어디는 아직 갈리는지 알아 둘 만합니다.
깎아서 만들거나 쌓아서 만들거나
틀니의 잇몸 부분(틀니상)은 대부분 PMMA(폴리메틸메타크릴레이트)라는 합성수지로 만듭니다. 전통 방식은 왁스로 모형을 뜬 뒤 반죽 상태의 레진을 채우고 열이나 화학 반응으로 굳히는 압축성형·사출성형·자가중합 방식입니다. 이 방식은 오랜 임상 경험이 쌓여 있고 지금도 건강보험이 적용되는 완전틀니(레진상·금속상)의 표준입니다.
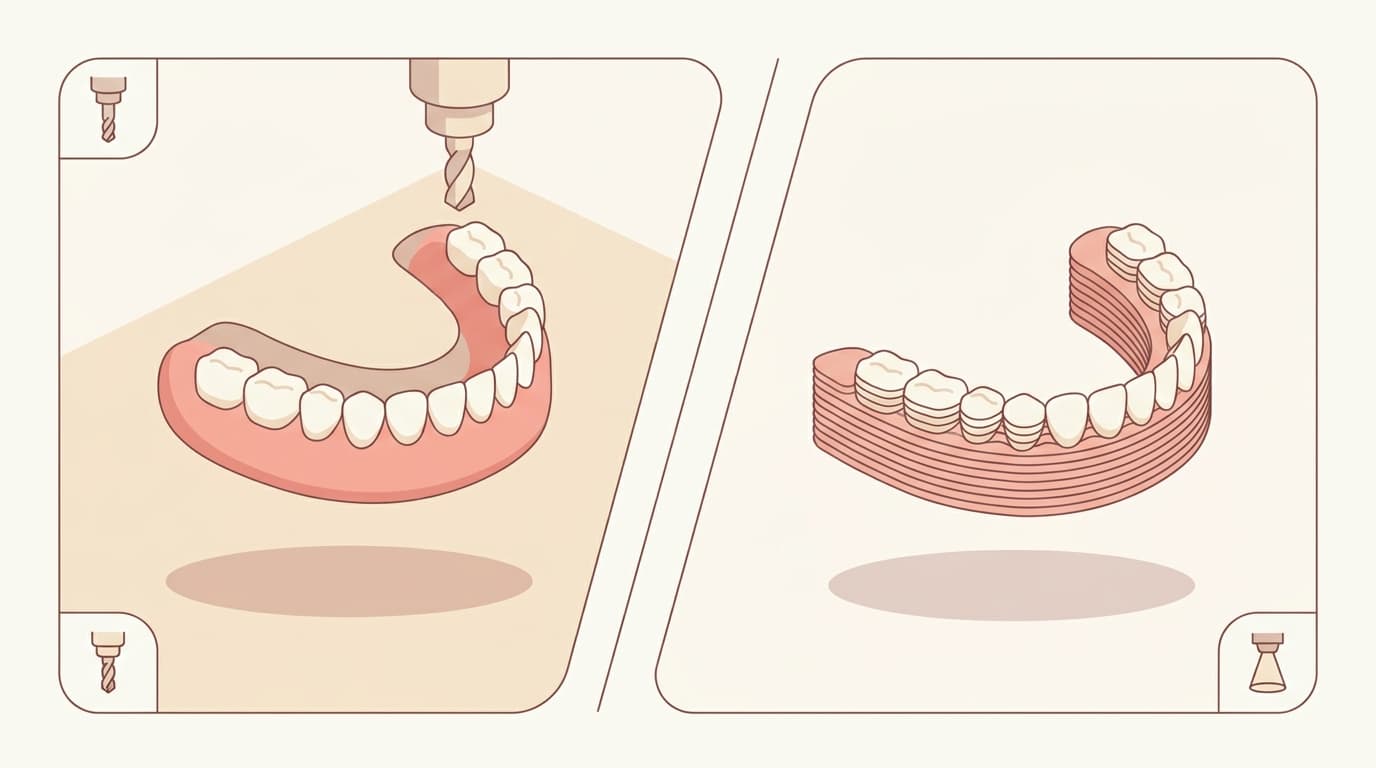
디지털 방식은 두 갈래로 나뉩니다. 구강스캐너로 뜬 입안 데이터나 기존 틀니를 스캔한 값을 컴퓨터에서 설계한 뒤 CAD/CAM 밀링은 공장에서 미리 단단하게 굳혀 놓은 PMMA 블록을 깎아 원하는 모양을 만들어냅니다. 반면 3D프린팅은 액체 상태의 레진을 얇은 층으로 쌓아 올리며 그때그때 빛으로 굳힙니다.
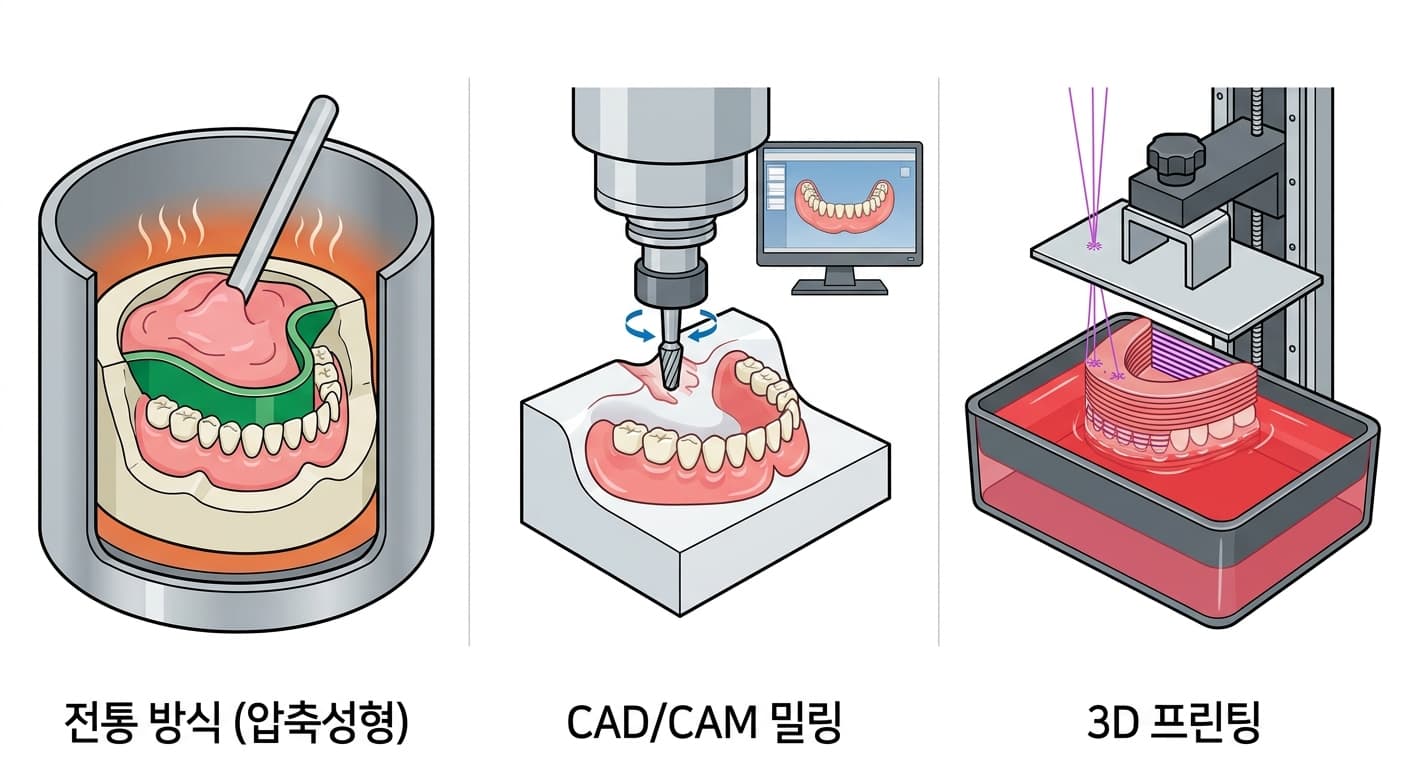
이 차이가 강도 차이의 실마리입니다. 미리 굳힌 블록은 내부가 치밀하고 기포가 적은 반면 층층이 쌓아 굳힌 결과물은 층과 층 사이 경계가 약한 지점으로 남을 수 있습니다.
씹는 힘 앞에서 갈리는 성적
제작 방식 네 가지(압축성형·사출성형·밀링·3D프린팅)를 모아 견준 메타분석에서 밀링은 굽힘강도·탄성계수(뻣뻣하게 버티는 힘)·표면 매끄러움 대부분에서 1~2위를 차지했습니다. 3D프린팅은 같은 항목 대부분에서 가장 낮은 성적을 받아 아직 개선이 필요한 것으로 평가됐습니다. 다른 메타분석도 같은 방향을 가리켰습니다. 밀링으로 만든 틀니상은 3D프린팅으로 만든 것보다 굽힘강도와 단단함(경도)이 뚜렷하게 높았습니다.
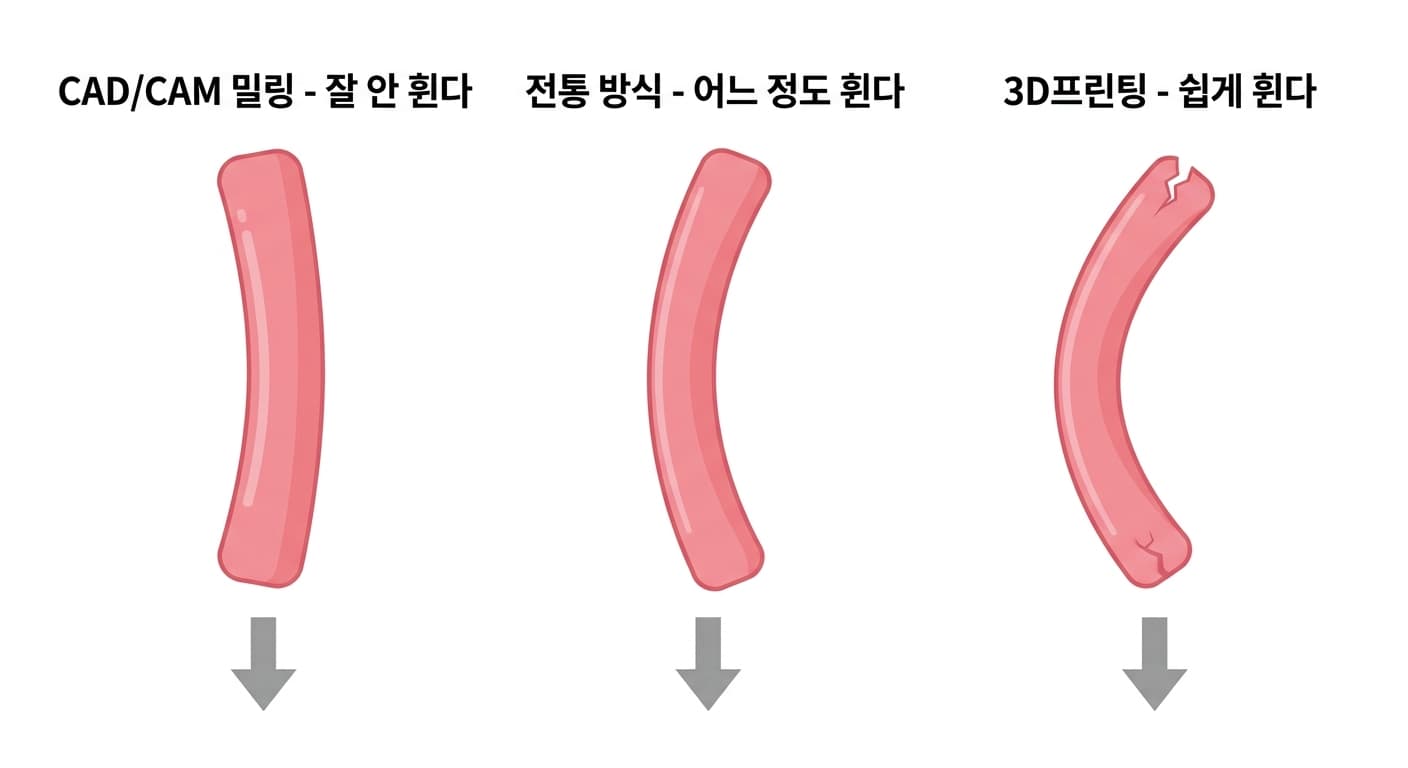
다만 우열이 모든 항목에서 같은 순서로 나온 것은 아닙니다. 떨어뜨리거나 부딪혔을 때 버티는 힘(충격강도)만큼은 오히려 옛날 방식인 자가중합이 가장 강했고 밀링은 중간, 3D프린팅은 이번에도 가장 약했습니다. 전통 열중합 방식과 3D프린팅만 따로 비교한 연구에서도 물을 흡수하는 정도나 표면 거칠기는 큰 차이가 없었지만 뻣뻣하게 버티는 힘은 열중합 쪽이 더 높았습니다.
시간이 지나면 차이가 더 벌어진다
입안 환경을 흉내 낸 인공노화 실험(온도를 오르내리게 하거나 커피 등 착색액에 담그는 방식)에서도 같은 흐름이 이어졌습니다. 밀링으로 만든 재료는 시간이 지나도 굽힘강도가 가장 적게 떨어졌고 3D프린팅 재료는 가장 크게 떨어졌습니다. 3D프린팅 재료는 물을 더 많이 머금는 성질도 함께 나타났는데 재료가 물을 먹으면 미세하게 부풀어 틀니가 헐거워지거나 색이 변할 여지가 커집니다. 단단함이나 표면 거칠기는 일반적인 온도 반복만으로는 크게 변하지 않았지만 착색액에 담그는 조건에서는 연구마다 결과가 갈렸습니다.
그런데도 3D프린팅을 쓰는 이유
강도만 보면 밀링이 앞서지만 3D프린팅이 밀려나는 것은 아닙니다. 데이터만 있으면 그날 바로 찍어낼 수 있어 급하게 필요한 틀니나 임시로 쓰는 틀니에는 여전히 널리 쓰입니다. 최근에는 3D프린팅용 레진 배합을 바꿔 충격강도와 잡아당기는 힘에 버티는 정도(인장강도), 세균이 달라붙는 정도까지 개선하려는 연구도 이어지고 있습니다. 다만 이렇게 배합을 바꾼 재료는 충격이나 세균에는 강해지는 대신 굽힘강도가 오히려 낮아지는 경우가 함께 보고돼 한쪽을 얻으면 다른 쪽을 내주는 모습이 되풀이되고 있습니다.
지금 건강보험이 적용되는 완전틀니는 전통 방식으로 만드는 레진상·금속상 틀니이며 밀링이나 3D프린팅 같은 디지털 방식은 급여 목록에 따로 올라 있지 않습니다. 틀니를 새로 맞출 계획이라면 어떤 방식으로 제작하는지, 오래 쓸 것을 염두에 두고 있는지를 담당 치과에 물어보고 재료를 고르는 데 참고하면 도움이 됩니다.